Kurz gesagt
Maßgeblich ist der geforderte Drehzahlkennwert (n·dm, Lagermitteldurchmesser × Drehzahl) und das Wärmebudget der Spindel. Fettschmierung ist der einfachste, wartungsarme Ausgangspunkt für niedrige bis moderat hohe Drehzahlen. Wer die höchsten Kennwerte braucht, kommt an Öl-Luft nicht vorbei: kleinste dosierte Ölmengen plus Druckluft führen Wärme ab und dichten gegen Verunreinigung. Der Preis dafür ist ein Aggregat mit Dosierventilen und eine saubere Druckluftversorgung.
Der Drehzahlkennwert entscheidet
Die Grenzdrehzahl ist nach NSK ein empirisch ermittelter Wert, der von Lagerart und -größe, Käfig, Belastung, Schmierung und Wärmeableitung abhängt. Genau hier trennen sich die Wege: Beide Schmierungsarten verschieben die zulässige Drehzahl unterschiedlich weit nach oben.
Bei Spindellagern rechnet man praktisch mit n·dm. Je höher dieser Kennwert liegt, desto eher stößt Fett an seine Grenze.
Schmierverfahren nach zulässigem Drehzahlkennwert (n·dm)
Fett: der wartungsarme Standard
Fett braucht keinen konstruktiven Mehraufwand: Es wirkt als Schmierstoffreservoir, dichtet das Lager zusätzlich ab und kommt ohne Anlage, ohne Druckluft aus. Für viele Spindeln ist das völlig ausreichend.
Wichtig ist die Einlaufphase. Eine fettgeschmierte Spindel läuft nach dem Erstanlauf nicht sofort auf Betriebstemperatur; ein definiertes Warmlaufprogramm ist einzuhalten. Nach NSK gilt zudem: Liegt die Betriebsdrehzahl über etwa 70 % der Grenzdrehzahl, muss ein Schmierstoff mit ausgewiesener Hochdrehzahleignung gewählt werden.
Öl-Luft: wenn Fett nicht mehr reicht
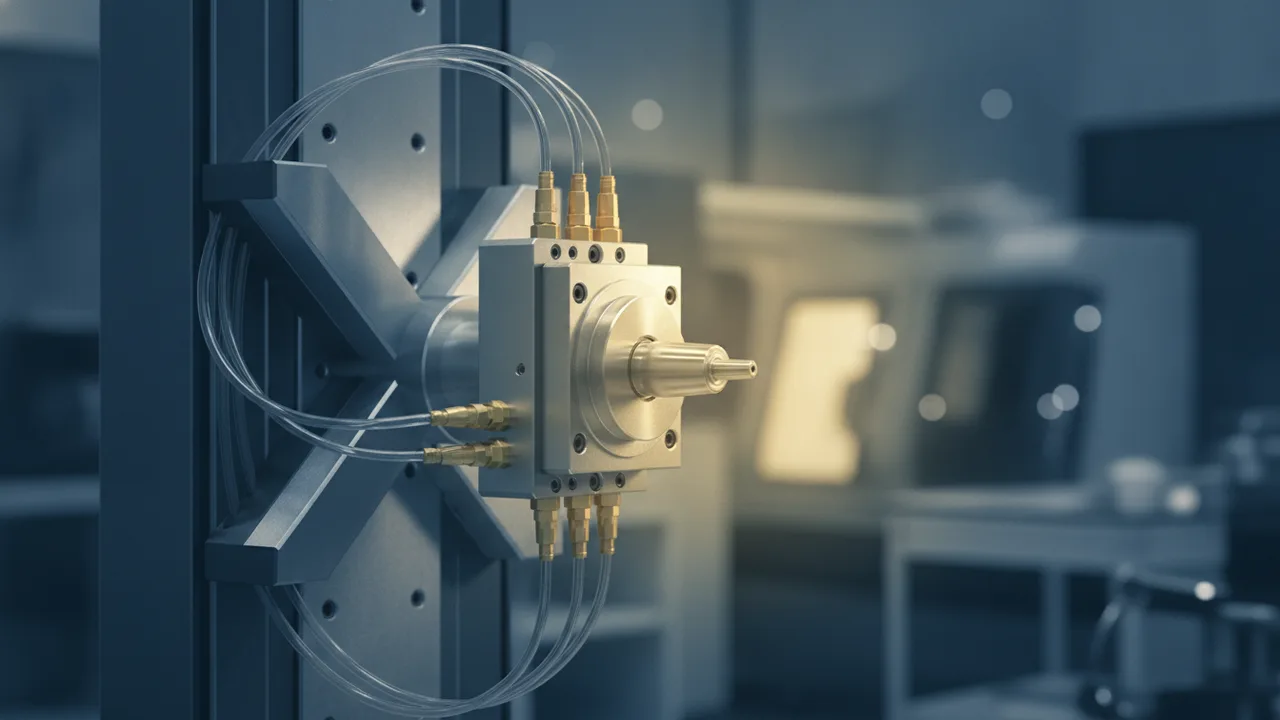
Übersteigt die geforderte Drehzahl die fettzulässige Grenze, nennt NSK aktive Verfahren wie Öleinspritz-, Ölnebel- oder Öl-Luft-Schmierung. Bei Öl-Luft transportiert ein Luftstrom kleinste, exakt dosierte Ölmengen an die Wälzkontakte. Das erklärt den Drehzahlgewinn: Die geringe Ölmenge hält Plansch- und Walkverluste niedrig, der Luftstrom nimmt Reibungswärme mit, und der leichte Überdruck sperrt Kühlmittel und Späne aus. Drei Effekte, die zusammen einen spürbar höheren n·dm ermöglichen.
Was dabei nicht unterschätzt werden sollte: Öl-Luft-Aggregat, Dosierventile und eine saubere, trockene Druckluftversorgung sind Pflicht. Wer die Infrastruktur nicht mitbringt, kauft mit Öl-Luft Ärger.
Fett oder Öl-Luft?
- Liegt der geforderte n·dm-Wert deutlich unter der Fett-Grenzdrehzahl?Fettschmierung – einfach und wartungsarm, mit definierter Einlaufphase.
- Liegt die Drehzahl über ~70 % der Grenzdrehzahl (nach NSK)?Fett mit Hochdrehzahleignung wählen oder auf ein aktives Verfahren wechseln.
- Übersteigt der n·dm-Wert die Fett-Grenze oder ist hohe Wärmeabfuhr/Sperrwirkung nötig?Öl-Luft-Schmierung – höchster Drehzahlkennwert, aber Anlage und Druckluft erforderlich.
Die Grundsatzentscheidung zwischen Fett und Öl behandelt der Ratgeber Fett oder Öl. Konstruktive Randbedingungen wie Vorspannung und Lagerluft behandeln die Pillar-Seiten zu Spindellagern in Hochpräzision und Werkzeugmaschinenspindeln.
FAQ
Wovon hängt die Entscheidung zwischen Fett und Öl-Luft hauptsächlich ab?
Vom geforderten Drehzahlkennwert n·dm (Lagermitteldurchmesser mal Drehzahl) und vom Wärmebudget der Spindel. Fett deckt niedrige bis moderat hohe Kennwerte wartungsarm ab; für die höchsten Drehzahlen und wenn aktive Wärmeabfuhr gefragt ist, kommt Öl-Luft zum Einsatz.
Warum erlaubt Öl-Luft höhere Drehzahlen als Fett?
Weil nur kleinste, dosierte Ölmengen zugeführt werden, sinken Plansch- und Walkverluste, und der begleitende Luftstrom führt Reibungswärme ab. Nach NSK hängt die Grenzdrehzahl unter anderem von Schmierung und Wärmeableitung ab. Beides verbessert Öl-Luft gegenüber Fett, was einen höheren zulässigen Kennwert ermöglicht.
Gibt es einen festen n·dm-Grenzwert für Fett?
Nein, keinen allgemeingültigen. Die Grenzdrehzahlen sind lager- und herstellerspezifisch und stehen in den jeweiligen Lagertabellen. Als Faustregel gilt: Liegt die Betriebsdrehzahl über etwa 70 % der angegebenen Grenzdrehzahl, ist ein Schmierstoff mit Hochdrehzahleignung erforderlich (nach NSK).
Welchen Mehraufwand bedeutet Öl-Luft im Betrieb?
Öl-Luft benötigt ein Dosieraggregat, Verteilerventile und eine saubere, trockene Druckluftversorgung. Dafür sorgt der leichte Überdruck zugleich für eine Sperrwirkung gegen Kühlmittel und Späne. Fett spart diese Peripherie vollständig ein, erfordert aber eine definierte Einlaufphase.
Kurz gefasst
- Entscheidungstreiber sind der geforderte Drehzahlkennwert n·dm und das Wärmebudget.
- Fettschmierung: einfachster, wartungsarmer Ausgangspunkt; Einlaufphase beachten; über ~70 % der Grenzdrehzahl (nach NSK) Schmierstoff mit Hochdrehzahleignung wählen.
- Öl-Luft: höchster zulässiger Kennwert durch geringe Ölmenge, Wärmeabfuhr und Sperrwirkung; Aggregat und Druckluft sind Voraussetzung.
- Konkrete n·dm-Grenzen sind lager- und herstellerspezifisch; bei Hochgeschwindigkeit den Hersteller konsultieren.